


Svetsade stålrör
Din professionella leverantör av svetsade stålrör
Gnee Steel Group är ett supply chain-integrerat företag inklusive stålplåt, spole, profil, utomhuslandskapsdesign och bearbetning. Produkterna inkluderar: API 5L linjerör, sömlöst stålrör, svetsat stålrör, OCTG, rostfritt stålrör, belagt stålrör, galvaniserat stålrör, rörkopplingar.
Varför välja oss?
Rik erfarenhet
Gnee Steel Group grundades 2008, har 18 års erfarenhet av ståltillverkning.
Brett produktsortiment
Företagets huvudprodukter inkluderar: rostfria stålrör, rostfria stålplåtar, rostfria rördelar, duplex rostfritt stål, nickelbaserade legeringar, etc.
Bred marknad
Företagets produkter exporteras till mer än 160 länder runt om i världen, med totalt mer än 800 globala kooperativa företag, inklusive 15 varvsföretag, 143 ingenjörsprojektföretag och 23 tillverkare av pannmaskiner.
Kvalitetsgaranti
Gnee har ett strikt inköps- och kvalitetskontrollteam som noggrant väljer högkvalitativa råvaror; ett avancerat vetenskaps- och teknikteam förbättrar produktionen och minskar kostnaderna för kunderna; ett utmärkt design- och bearbetningsteam strävar efter excellens.


Kort introduktion till svetsade stålrör
Svetsade stålrör skapas med hjälp av en platt stålplåt eller stålband, och dess tillverkningsprocess resulterar i en söm på kroppen. Närmare bestämt, när svetsade stålrör tillverkas, böjs en stålplåt eller remsa och svetsas därefter till antingen en cirkulär, traditionell rörform eller en kvadratisk form.
Vilka är fördelarna med svetsade stålrör?
Hög styrka och hållbarhet
Svetsade rör är gjorda av högkvalitativa stålmaterial, som bearbetas och svetsas genom strikt kvalitetskontroll och testprocedurer för att säkerställa hög hållfasthet och hållbarhet. Detta gör dem lämpliga för långväga transporter och tuffa miljöer.
Korrosionsbeständighet
Svetsade rör är vanligtvis gjorda av austenitiskt rostfritt stål, som har utmärkta korrosionsbeständighetsegenskaper. Detta gör dem lämpliga för användning i miljöer där korrosion är ett problem, såsom olje- och gasledningar.
Enkel installation och underhåll
Svetsade rör är lätta att installera och underhålla tack vare sin standardiserade design och tillverkningsprocess. De kan enkelt kopplas till och från med hjälp av standardbeslag och kopplingar, vilket gör dem lämpliga för snabba reparationer och underhåll.
Lång livslängd
Svetsade rör är vanligtvis gjorda av högkvalitativa stålmaterial med lång livslängd, vilket kan minska underhållskostnaderna och minimera stilleståndstiden.
Säkerhet och pålitlighet
Svetsade rör är pålitliga och säkra tack vare sin tillförlitliga svetsteknik och kvalitetskontroll. Detta minskar risken för rörledningsfel eller läckor, vilket säkerställer säker och pålitlig transport av olja och gas.
Typer av svetsade stålrör
Högfrekvent svetsat stålrör
En rörformad struktur med enhetlig tjocklek, inre och yttre grader producerade av svetsverktyget, kalibrerad på lämpligt sätt online genom strikt kontroll av oförstörande provning av svetskvalitet. Det erbjuder en hög grad av automatisering och låga produktionskostnader. Den har dock vanligtvis en relativt tunn väggtjocklek och liten diameter, vanligtvis inte över en väggtjocklek på 12 mm och en diameter på 610 mm. Detta gör den särskilt lämplig för tillverkning av fackverkskonstruktioner av stålrör.
LSAW rör
Denna typ innebär svetsning under statiska förhållanden, vilket resulterar i hög svetskvalitet med korta svetsar som har mycket låg sannolikhet för defekter. Genom att utöka den rörformade stålkonstruktionen i full längd uppnås exakt dimensionering med ett brett spektrum av rörväggtjocklekar och diameterintervall. Diameterintervallet sträcker sig upp till 406-1829 mm och väggtjockleken sträcker sig från 6,0-60 mm. LSAW-rör erbjuder en hög grad av automatisering och lägre produktionskostnader jämfört med sömlöst stål. De används ofta för byggnader, broar, dammar, offshore-plattformar, stålbärande pelare, strukturer med stora spännvidder, såväl som för att möta vind- och seismiska krav för elektriska tornmastkonstruktioner.
Spiral nedsänkt bågsvetsad rör
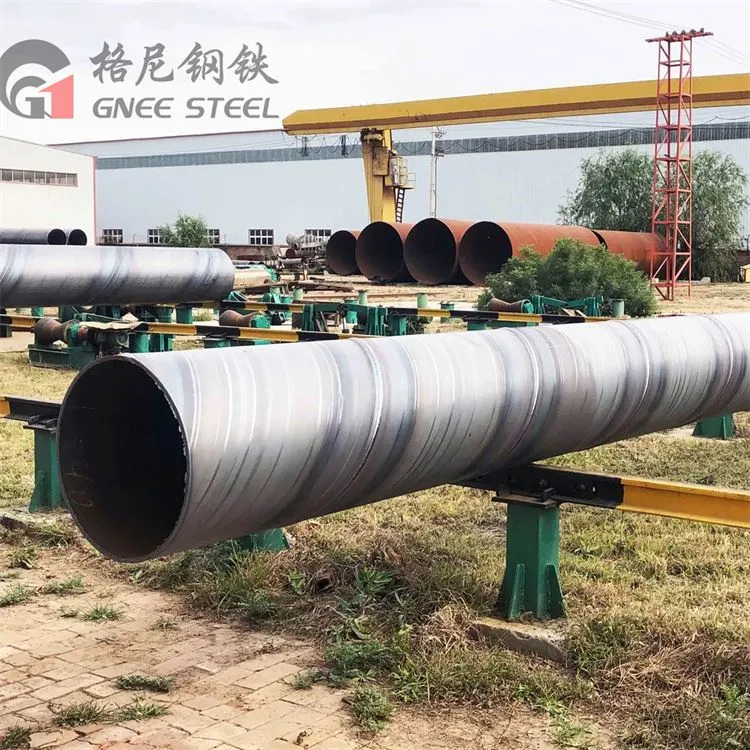
Den spiralformade svetslinjefördelningen i denna typ av rör resulterar i långa svetsar som, särskilt under dynamiska svetsförhållanden, tillåter svetsen att svalna och stelna, vilket potentiellt leder till svetssprickor. Svetssprickans riktning är typiskt parallell med en viss vinkel mot stålrörets axel, vanligtvis mellan 30-70 grader. Denna vinkel är i linje med skjuvbrottsvinkeln, vilket resulterar i bättre böjnings-, drag-, tryck- och torsionsprestanda jämfört med LSAW-rörsvetsningspositioner. Spiralnedsänkta bågsvetsade rör tenderar att ha sadelåsömmar och uttalade fiskpåverkan på grund av konstruktionsprocessbegränsningar. Dessutom, vid korsande linjerörsvetsar och fragmenterade spiralsömmar av spiralsvetsade modernoder, finns det en betydande svetsspänning som försvagar komponenternas säkerhetsprestanda. Därför är det väsentligt att förstärka ansträngningarna för oförstörande provning av spiralsvetsade svetsar för att säkerställa svetskvaliteten, särskilt vid viktiga tillfällen där stålspiralsvetsade bågsvetsade rör inte rekommenderas.
Användning av svetsade stålrör
Transmissionsrörledningar
Svetsade stålrör används i stor utsträckning för att transportera vätskor som olja, naturgas, kolgas och vatten, särskilt i urbana gas- och vattenförsörjningssystem.
Konstruktionsrör
Svetsade stålrör används i byggnadskonstruktioner, broar, stålramar, stöd och andra tekniska områden. De har god bärförmåga och jordbävningsmotstånd.
Maskintillverkning
Svetsade stålrör kan användas för att tillverka olika mekaniska delar såsom axlar, konsoler, transportrullar, etc.
Olje- och gasborrning
Svetsade stålrör kan användas för att tillverka olje- och gasborrnings- och oljeproduktionsutrustning, såsom borrrör, hölje, etc.
Tillverkning av torn
Svetsade stålrör används vid tillverkning av sändnings- och kommunikationstorn.
Växthus
Svetsade stålrör används ofta för att göra växthusstöd på grund av deras lägre kostnad och bättre hållfasthet.
Cykel- och motorcykeltillverkning
Svetsade stålrör används för att tillverka cykel- och motorcykelramar.
Möbeltillverkning
Svetsade stålrör kan användas för att producera olika möbler såsom sängramar, bokhyllor, stolar, etc.
Olje- och gasindustrin
Inom olje- och gasindustrin används svetsade rör i stor utsträckning för transport av råolja, naturgas och raffinerade petroleumprodukter. Rörens förmåga att motstå höga tryck och korrosiva ämnen gör dem oumbärliga för offshore och onshore rörledningar.
Bygg- och infrastrukturprojekt
Svetsade rör spelar en avgörande roll i bygg- och infrastrukturprojekt, där de används för strukturellt stöd, underjordiska ledningssystem och vattenförsörjningsnät. Rörens styrka och hållbarhet säkerställer integriteten och säkerheten hos byggnader och infrastrukturer.
Vattenförsörjning och avloppssystem
Svetsade rör används ofta i vattenförsörjning och avloppssystem på grund av deras korrosionsbeständighet och läckagesäkra fogar. De säkerställer ett effektivt flöde av vatten och avloppsvatten, vilket bidrar till den övergripande folkhälsan och miljömässigt välbefinnande.
Kraftproduktionsanläggningar
Kraftproduktionsanläggningar, oavsett om de är termiska, nukleära eller förnybara, är ofta beroende av svetsade rör för sina kylsystem och ångdistribution. Rörens förmåga att stå emot höga temperaturer och tryck är avgörande för en tillförlitlig drift av kraftverk.
Bil- och transportsektorn
Inom fordons- och transportsektorn kan svetsade rör användas i avgassystem, chassikomponenter och bränsletillförselsystem. Rörens mångsidighet och anpassningsbarhet tillgodoser branschens olika behov.
Process av svetsade stålrör
Skärande
En enda platt stålplåt skärs på ett brinnande bord med plasma eller skärande gaser. Denna platta skärs till efter önskad bredd och längd för varje enskild burk som ska bilda slutprodukten.
Fasning
Efter att plåten kapats överförs den till avfasningsstationen där plåtkanterna fasas och förbereds för svetsning.
Böjning
Efter avfasning överförs plattan till bockningsvalsarna.
Svetsning
Burken är sedan iscensatt för longitudinell svetsning (Long Seam). Under denna process svetsas sömmen mellan de två plattorna på både insidan och utsidan.
Omkretssvetsning
Under detta sista steg i tillverkningsprocessen, sätts burkar ihop med hjälp av den nedsänkta bågsvetsningen (SAW), enligt kundens krav för specifika längder.
Kvalitetskontroll
När svetsningen är klar inspekteras det färdiga röret visuellt av kvalitetskontroll (QC) och vid behov utförs ultraljudstestning (UT) för att säkerställa att svetsen är defektfri.
Färdigt rör
Det färdiga röret tas sedan bort och är klart för leverans.
Vår fabrik
GNEE Steel Group är Kinas professionella one-stop supply chain-företag för stålprodukter.


Vårt certifikat
Dess rostfria rörproduktionsteknik har nått världens genomsnittliga tekniska nivå. Det har erkänts av dussintals projektföretag och har blivit ett stjärnföretag i Asien.

Kontakta oss
Vanliga frågor
F: Hur tillverkas svetsade stålrör?
De rektangulära arken matas genom en rullmaskin som böjer de längre sidorna upp mot varandra och bildar en cylinder. I ERW-processen leds högfrekvent elektrisk ström mellan kanterna, vilket får dem att smälta och smälta samman.
En fördel med ERW-rör är att inga smältmetaller används och att svetsfogen inte syns eller känns. Det är i motsats till dubbel nedsänkt bågsvetsning (DSAW), som lämnar efter sig en uppenbar svetssträng som sedan måste elimineras beroende på applikation.
Teknikerna för tillverkning av svetsade rör har förbättrats under åren. Det kanske viktigaste framstegen har varit övergången till högfrekventa elektriska strömmar för svetsning. Före 1970-talet användes lågfrekvent ström. Svetsfogar tillverkade av lågfrekvent ERW var mer benägna att korrosion och sömfel.
De flesta svetsade rörtyper kräver värmebehandling efter tillverkning.
F: Vad bör du vara uppmärksam på när du installerar svetsade stålrör?
Kontrollera om svetsmaterialen är kvalificerade och förvaras i enlighet med föreskrifterna. Var uppmärksam för att se om det finns rost på svetsmaterialets yta. Om stålröret har rostat eller mögelt fungerar det inte.
Rengöringen av svetsområdet ska skötas väl och svetsområdet ska hållas rent och dammfritt, och det ska inte finnas vatten, olja, rost och annan smuts, och yttre defekter i svetsen ska förhindras.
Välj svetsmetod, försök att testa svetsningen först och tillämpa sedan svetsprincipen. För att undvika svetskvalitetsolyckor orsakade av felaktig användning av svetstråd.
Titta på spårstorleken innan försvetsning. Var uppmärksam på att kontrollera om spalten, trubbig kant etc. uppfyller processkraven.
Svetsare bör rengöra slaggen först när de reparerar svetsarbetet för att se om fogarna är behandlade. Det ska inte finnas olja, rost och annan smuts på spåret.
F: Vad är svetsade stålrör?
F: Vilka är processerna för svetsade stålrör?
Genom att använda hudeffekten av högfrekvent ström och närhetseffekten värms kanten på stålämnets remsa snabbt upp till smält tillstånd. Den smälta metallen pressas sedan ihop och pressas av pressvalsen för att uppnå svetsning.
Nedsänkt bågsvetsning:
Svetsmetoden innebär täckning av flussmedel. Svetsmetallpoolen stelnar till en svets under skydd av flussmedelsbeläggningen, varvid flussmältskiktet kyls för att bilda ett slaggskal över svetsens yttre yta.
Volfram inert gassvetsning (TIG):
Volfram inert gas skärmad svetsning använder ren volfram eller aktiverat volfram (såsom torium volfram, cerium volfram, etc.) som elektrod. Denna metod involverar användning av volframbågsvetsningselektroder som genereras mellan den smälta modermetallen och tillsatstråden under inertgasskydd.
Smältande inert gassvetsning (GMAW):
Processen innebär användning av svetstråd som elektroder för inertgassvetsning.
CO2 gas skärmad svetsning:
CO2-gasskyddad svetsning använder en skyddsgas med en renhet över 99,8 % CO2 för bågsvetsning.
Blandgassvetsning:
Denna metod innebär att två eller flera gaser, i en viss andel, används som skyddsgas för gasskyddad svetsning. Vid TIG-svetsning används vanligtvis argon som skyddsgas.
Puls TIG:
Pulse TIG involverar upprätthållande av huvudbågen av joniseringskanalen med hjälp av basström och periodiskt införande av en puls med hög toppström av samma polaritet för att smälta den smälta metallen och kontrollera övergången av argonbågsvetsning.
Plasmabågsvetsning:
Genom det vattenkylande munstyckets spärrverkan på ljusbågen används en plasmabåge med högre energitäthet för svetsning.
Varmlödning:
I denna svetsprocess används ett metallmaterial med lägre smältpunkt än basmetallen som lödning av tillsatsmetall. Svets- och hårdlödningsmetallen upphettas till en temperatur som är högre än smältpunkten för tillsatsmetallen och lägre än den för basmetallen. Detta möjliggör vätning av basmetallen med hårdlödningsfyllnadsmetallen, spaltfyllning och ömsesidig diffusion med modermaterialet, vilket resulterar i anslutningsmetoden för hårdlödning. Induktionslödningen använder vanligtvis en kompositlödningsmetod.
F: Vilka typer av svetsade stålrör kan delas in i?
Rak sömsvetsade stålrör är ett stålrör tillverkat genom att stöta kanterna på stålplåtar eller spolar och sedan svetsa dem längs en rak linje. Denna typ av stålrör har god hållfasthet och låg produktionskostnad, men dess styrka är något lägre än spiralsvetsade stålrör med samma specifikation.
Spiralsvetsade rör (SSAW)
Spiralsvetsade rör är ett stålrör som bildas genom att rulla bandstål till en cylinder och svetsa det i en spiralriktning. Denna typ av stålrör har högre hållfasthet, men produktionskostnaden är något högre.
F: Vad är skillnaden mellan sömlöst stålrör och svetsat stålrör?
a. Sömlöst stålrör: ett stålrör tillverkat av ett enda metallstycke utan sömmar på ytan.
b. Svetsade stålrör: stålband eller stålplåtar som böjs och deformeras till runda eller kvadratiska former och sedan svetsas till stålrör med skarvar på ytan.
Egenskaperna är olika
a. Sömlöst stålrör: den maximala diametern är 650 mm och den minsta diametern är 0,3 mm. Enligt olika användningsområden finns det tjockväggiga rör och tunnväggiga rör.
b. Svetsade stålrör: T-svetsade stålrör har stark korrosionsbeständighet i sura miljöer när de innehåller Ni. I miljöer som innehåller svavelsyra eller saltsyra gäller att ju högre Ni-halten är i de T-svetsade stålrören, desto starkare är korrosionsbeständigheten. Under normala omständigheter kan endast tillsats av Cr till det T-svetsade stålröret förhindra korrosion.
Rollen är annorlunda
a. Sömlösa stålrör: sömlösa stålrör används huvudsakligen som petroleumgeologiska borrrör, sprickrör för petrokemikalier, pannrör, lagerrör och högprecisionskonstruktionsstålrör för bilar, traktorer och flyg.
b. Svetsade stålrör: elektriska svetsade stålrör används vid oljeborrning och maskintillverkning, etc.; ugnssvetsade rör kan användas som vattengasrör, och långsvetsade rör med stor diameter används för högtrycksolja och gastransport; spiralsvetsade rör används för olje- och gastransport, rörpålar, bropelare, etc.
F: Vilka är klassificeringsmetoderna för svetsade stålrör?
Elektriskt svetsat stålrör: används vid oljeborrning och maskintillverkning.
Ugnssvetsade rör: kan användas som vattengasrör etc., långsvetsade rör med stor diameter används för högtrycksolja och gastransport, etc.; spiralsvetsade rör används för olje- och gastransport, rörpålar, bropelare, etc.
Enligt svetsformen kan den delas upp i raksvetsade rör och spiralsvetsade rör.
Längssvetsade rör: Produktionsprocessen är enkel, produktionseffektiviteten är hög, kostnaden är låg och utvecklingen är snabb.
Spiralsvetsade rör: Styrkan är i allmänhet högre än hos svetsade rör med rak söm. Ett smalare ämne kan användas för att tillverka svetsade rör med större rördiametrar, och ett ämne med samma bredd kan också användas för att tillverka svetsade rör med olika rördiametrar. Men jämfört med det raka sömröret av samma längd ökas svetslängden med 30-100% och produktionshastigheten är lägre. Därför använder de flesta av de svetsade rören med mindre diameter svetsning med rak söm, och de svetsade rören med stor diameter använder oftast spiralsvetsning.
Enligt syftet är det uppdelat i allmänt svetsat rör, galvaniserat svetsat rör, syreblåsande svetsat rör, trådhölje, metriskt svetsat rör, rullrör, djupt brunnspumprör, bilrör, transformatorrör, elektriskt svetsat tunnväggigt rör, elektriskt svetsat specialrör och spiralsvetsade rör.
Enligt formen på änden är den uppdelad i rundsvetsade rör och specialformade (fyrkantiga, platt, etc.) svetsade rör.
Andra kategorier
GB/T3091-1993 (galvaniserat svetsat stålrör för lågtrycksvätsketransport). Används huvudsakligen för att transportera vatten, gas, luft, olja, uppvärmning av varmvatten eller ånga och andra allmänt lägre tryckvätskor och andra ändamål. Dess representativa material är Q235A stål.
GB/T3092-1993 (galvaniserat svetsat stålrör för lågtrycksvätsketransport). Används huvudsakligen för att transportera vatten, gas, luft, olja, uppvärmning av varmvatten eller ånga och andra allmänt lägre tryckvätskor och andra ändamål. Dess representativa material är Q235A stål.
GB/T14291-1992 (svetsat stålrör för transport av gruvvätskor). Används huvudsakligen för raksvetsade stålrör för gruvtryck, dränering och axelgasutsläpp. Dess representativa material är Q235A, Grade B stål. GB/T14980-1994 (Elektriskt svetsat stålrör med stor diameter för vätsketransport under lågt tryck). Den används främst för att transportera lågtrycksvätskor som vatten, avlopp, gas, luft, uppvärmning av ånga och andra ändamål. Dess representativa material är Q235A stål.
GB/T12770-1991 (svetsat stålrör i rostfritt stål för mekanisk struktur). Används huvudsakligen i maskiner, bilar, cyklar, möbler, hotell- och restaurangdekorationer och andra mekaniska delar och strukturella delar. Dess representativa material är 0Cr13, 1Cr17, 00Cr19Ni11, 1Cr18Ni9, 0Cr18Ni11Nb, etc.
GB/T12771-1991 (svetsat stålrör i rostfritt stål för vätsketransport). Används främst för att transportera frätande lågtrycksmedia. Representativa material är 0Cr13, 0Cr19Ni9, 00Cr19Ni11, 00Cr17, 0Cr18Ni11Nb, 0017Cr17Ni14Mo2, etc.
F: Vad är SAW stålrör?
Nedsänkt bågsvets av hög kvalitet, hög produktionseffektivitet, båge och rök några egenskaper hos nedsänkta bågsvetsade rör används ofta i tryckkärl, rörtillverkning, balkar, lågtrycksvätska, stålverk.
LSAW stålrör (längsgående nedsänkt bågsvetsad stålrör)
Längsgående nedsänkt bågstålrör är ett stålrör med en svetsfog parallell med stålrörets längdriktning. Den är gjord av varmvalsade eller kallvalsade stålplåtar eller stålband som krullas och svetsas. Produktionsprocessen för svetsade rör med rak söm är enkel, produktionseffektiviteten är hög, kostnaden är låg och utvecklingen är snabb. Stålrör med rak söm används ofta i vattenförsörjningsprojekt, petrokemisk industri, kemisk industri, elkraftindustri, jordbruksbevattning och stadsbyggnad.
SSAW stålrör (spiralsvetsad stålrör)
Spiralsvetsade stålrör är gjorda av bandstålslingor som råmaterial, rullade till rörämnen i en viss spiralvinkel och svetsade sedan ihop. Den kan använda smalbandsstål för att producera stora diametrar. stålrör. Spiralrör av stål används huvudsakligen i dränerings- och vattenförsörjningsprojekt, rörledningar för flytande vätskor och fasta transporter. Det används ofta i stadsbyggnad och kommunalteknik.
Styrkan hos spiralsvetsade rör är i allmänhet högre än hos svetsade rör med rak söm. Svetsade rör med större diametrar kan tillverkas av smalare ämnen, och svetsade rör med olika diametrar kan också tillverkas av ämnen med samma bredd. Jämfört med raka sömrör av samma längd ökar dock svetslängden med 30~100% och produktionshastigheten är lägre.
F: Vilka är formningsmetoderna för svetsade stålrör?
Enkelradieformningsmetod för svetsade stålrör
Det finns tre valsformningsmetoder med en radie: formningsmetod för omkretsböjning, formningsmetod för kantböjning och formningsmetod för centrumböjning. Enradieformningsmetoden är att passformen består av en enda radie. Formningsmaskinens horisontella rullar och vertikala rullar är växelvis anordnade. Remsan passerar mellan de horisontella rullarna och de vertikala rullarna, och den platta plattan böjs gradvis till ett runt rör.
Formningsmetod för omkretsböjning av svetsade stålrör
Remsan böjs och deformeras samtidigt i hela breddriktningen, och böjningsradien för varje ram minskar gradvis; böjningsformningsmetoden börjar från kanten av bandet, med oförändrad bockningsradie, ökar gradvis deformationsvinkeln och minskar bredden på mitten av bandet tills bandet är Stålet blir rundat och stängt; centrumböjningsformningsmetoden börjar från mitten av remsan och expanderar gradvis till kanterna på båda sidor med en konstant bockningsradie tills den blir rund och stängd.
Formningsmetod för svetsad stålrör med dubbel radie (omfattande bockningsformningsmetod)
Kombinerad deformation använder mer än två grundläggande deformationsmetoder, men kantformningsmetoden + omkretsformningsmetoden används ofta. Formningsmetoden för omfattande deformation av rörämnets kant och omkrets använder hålradien för extruderingsvalsen eller radien på det färdiga röret som kantböjningsradie för att böja kanten på stålbandet till en viss deformationsvinkel, som förblir i princip oförändrad i varje efterföljande formningssteg. , och bockningsformningen i den mellersta delen av stålbandet fördelas enligt den periferiska bockningsformningsmetoden. Formningsprocessen för denna metod är stabil, deformationen är enhetlig, den relativa förlängningen av kanten är liten och formningskvaliteten är god.
Användningsomfång för svetsade stålrör:
Svetsade stålrörsprodukter används i stor utsträckning i pannor, bilar, fartyg och byggnader, lätta strukturella dörr- och fönsterstål och möbler, olika jordbruksmaskiner, byggnadsställningar, trådrör, höghushyllor, behållare etc. Alla kan uppfylla kundernas krav, och speciella svetsade rör kan bearbetas enligt kundens krav.
F: Hur kontrollerar man svetsgapet på svetsade stålrör?
1. Kontroll av svetstemperatur
Svetstemperaturen påverkas huvudsakligen av den högfrekventa virvelströmmens termiska effekt. Enligt korrelationsformeln påverkas den högfrekventa virvelströmsvärmen huvudsakligen av strömfrekvensen, virvelströmmens termiska effekt är proportionell mot kvadraten av den nuvarande excitationsfrekvensen, och excitationsfrekvensen exciteras av excitationsspänningen, ström och kapacitans, induktanseffekter.
Formeln för excitationsfrekvens är:
F=1 / [2π (CL) 1/2]
Där f-excitationsfrekvensen (Hz); kapacitansen (F) i C-excitationskretsen, kapacitansen=laddningen/spänningen; induktansen, induktansen=magnetiskt flöde/ström i L-excitationskretsen
I ovanstående ekvation är excitationsfrekvensen omvänt proportionell mot kapacitansen i exciteringskretsen, kvadratroten av induktansen, eller är proportionell mot kvadratroten av spänningen och strömmen. Så länge kapacitansen, induktansen eller spänningen i slingan ändras, kan strömmen ändra storleken på excitationsfrekvensen. Kontrollera syftet med svetstemperaturen. För lågkolhaltigt stål, svetstemperaturkontroll vid 1250 ~ 1460 grader, för att möta väggtjockleken på 3 ~ 5 mm penetrationskrav. Dessutom kan svetstemperaturen också uppnås genom att justera svetshastigheten.
När ingångsvärmen är otillräcklig, når kanten på den uppvärmda svetsen inte svetstemperaturen, metallstrukturen förblir solid, bildar osmält eller inte penetrerad; när den ingående värmen är otillräcklig, överstiger kanten av den uppvärmda svetsen svetstemperaturen, Bränn eller släpp, så att svetsen bildar ett smälthål.
2. Styrningen av extruderingstrycket
Efter att de två kanterna på röret har värmts upp till svetstemperaturen, penetrerar de vanliga metallkornen och kristalliserar under pressrullens extrudering för att bilda en fast svets. Om extruderingstrycket är för litet, antalet vanliga kristaller är litet, svetsmetallstyrkan minskar, kraften kommer att producera sprickbildning; om extruderingskraften är för stor, kommer att göra det smälta tillståndet av metallen pressas ut ur svetsen, Svetsstyrkan, och kommer att producera en hel del inre och yttre grader, och till och med leda till svetsfogar och andra defekter.
3. Styrningen av högfrekvent induktionsspoleposition
Den högfrekventa induktionsslingan bör vara så nära pressrullens position som möjligt. Om induktionscirkeln är långt borta från pressvalsen är den effektiva uppvärmningstiden längre, den värmepåverkade zonen är bredare, svetsstyrkan minskar; tvärtom är svetskanten otillräckligt uppvärmd, och formningen är dålig efter extrudering.
4. Kontroll av motstånd
Motståndet är en eller en grupp av rördedikerade magnetstavar, motståndets tvärsnittsarea bör inte vara mindre än 70% av tvärsnittsarean av rördiametern, rollen är att få induktionsspolen, rörkanten och magnetens kant att bilda en elektromagnetisk induktionsslinga, vilket resulterar i närhetseffekter, virvelströmmen i kanten av röret, så att den svetsas in i kanten av rörets värmekoncentrering, röret värms upp till svetstemperaturen. Motståndet dras i ett rör med en tråd och dess mittläge bör vara relativt fixerat i mitten av pressvalsen. När stöveln, på grund av rörets snabba rörelse, måste motståndet hos rörets innervägg av friktionen och slitaget bytas ut ofta.
5. Rensa ärret
Svetsen genom svetsning och extrudering kommer att producera ärr, behöver rensa. Rengöringsmetoden är att fixera verktyget i racket, den snabba rörelsen av svetsröret, skrapa skrot ärr. Graderna inuti röret rensas vanligtvis inte.
F: Vilka är fördelarna med svetsade stålrör i olje- och gasindustrin?
Anpassningsbar: längden på svetsade rör kan anpassas efter det specifika projektet, och svetsade rör kan länkas på olika sätt - spiral, svetsad, fläns, etc., med stark flexibilitet.
Anpassningsförmåga: oavsett olja, gas, råolja, etc., kan svetsade rör användas för transport, och produktionshastigheten för svetsade rör är relativt snabb, för brådskande projekt är svetsade rör ett bra val.