


API 5L linjerör
Din professionella API 5L Line Pipe-leverantör
Som proffsAPI 5L Line Pipe tillverkare och leverantör, GNEElevererar integrerade rörledningslösningar till den globala energisektorn. Vi är mer än bara en distributör; vår integrerade tillverkning-till-försörjningsmodell säkerställer överlägsen kvalitetskontroll och kostnadseffektivitet för vårt API 5L kolstålrör och OCTG-lager. Med strategiskt placerade produktionsanläggningar över hela Kina erbjuder GNEE sömlös logistik och certifierad rörutrustning. Lita på GNEE för full materialspårbarhet (MTC) och högkvalitativa stålprodukter som uppfyller rigorösa internationella specifikationer.


Vad är API 5L Line Pipe?
API 5L linjerör är tillverkat av kolstål eller höghållfast låglegerat (HSLA) stål som används för transport av olja, naturgas och andra vätskor. De inkluderar rör tillverkade i sömlösa och svetsade (ERW, SAW). API 5L är specifikationen för stålledningsrör som används i rörledningstransportsystem.
Vanliga stålsorter: Från klass B till X80
API 5L-rör kategoriseras efter deras sträckgräns, betecknad med "X" följt av den lägsta sträckgränsen i kilopounds per kvadrattum (ksi).
API 5L klass B
Den vanligaste kvaliteten för standardtryckapplikationer.
API 5L X42 /X52
Balanserad styrka och svetsbarhet för mellanklassrörledningar.
API 5L X80
Elitklass för specialiserade ultrahögtrycksprojekt
PSL 1 vs. PSL 2: Vilken behöver du?
| Särdrag | PSL 1 | PSL 2 |
| Grade Range | A25 till X70 | Betyg B till X80 |
| Kemiskt innehåll | Standardiserad | Strikta gränser (C, P, S) |
| Impact Testing | Krävs inte | Obligatorisk(Charpy V-notch) |
| Spårbarhet | Spårbar tills testerna är godkända | Full spårbarhetnödvändig |
| Svetsning | Standard ERW, SAW, SMLS | Högfrekvent svetsning begränsad |
Proffs tips:PSL 2 är obligatoriskt för offshore och sour service (H2S) miljöer på grund av dess överlägsna brottseghet.
API 5L rörschemadiagram (metriska enheter: mm)
| NPS (tum) | Ytterdiameter (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standard) | SCH 40 | SCH 80 | XS (extra stark) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Vilka är fördelarna med GNEE API 5L rörledning för olja och gas?
Högt förhållande mellan styrka och vikt (X-grader)
API 5L täcker ett brett utbud av kvaliteter från klass B till X100. Höghållfasta kvaliteter somX65 och X70tillåta ingenjörer att designa pipelines medtunnare väggtjocklekarsamtidigt som höga interna tryckklasser bibehålls.
Fördelen:Detta minskar avsevärt det totala tonnaget av stål som krävs för långväga rörledningar, vilket leder till lägre materialkostnader och minskade transport-/hanteringskostnader.
Förbättrad brottseghet (PSL2-överensstämmelse)
Till skillnad från grundläggande konstruktionsstål, API 5LPSL2 (produktspecifikationsnivå 2)rör genomgår obligatoriskaCharpy V-Notch (CVN) slagtestning.
Fördelen:Detta säkerställer att materialet förblir formbart och kan absorbera energi vid låga temperaturer, vilket förhindrar "spröd fraktur" eller katastrofal sprickutbredning. Detta är avgörande för rörledningar som går genom kalla klimat eller undervattensmiljöer där risken för sprickexpansion är ett stort säkerhetsproblem.
Specialiserat motstånd mot "sur service" (H2S-miljöer)
Vid olje- och gasutvinning innehåller "sura" miljöer höga halter av vätesulfid (H2S). API 5L rör kan tillverkas för att uppfyllaNACE MR0175/ISO 15156standarder.
Fördelen:Dessa rör är behandlade för att motståVäte-inducerad sprickbildning (HIC)ochSulfid Stress Cracking (SSC). Denna specialiserade metallurgi förhindrar inre korrosionsfel som annars skulle leda till läckor och miljökatastrofer i surgasfält.
Överlägsen fältsvetsbarhet (kontrollerad kolekvivalent)
Den kemiska sammansättningen av API 5L-rör är strikt reglerad, särskiltKolekvivalent (CEV)värde.
Fördelen:En lägre CEV säkerställer utmärkt svetsbarhet vid fältinstallation. Detta minskar behovet av dyra förvärmningsbehandlingar och minimerar risken för kallsprickor i den värmepåverkade zonen (HAZ), vilket gör att rörledningsentreprenörer kan slutföra omkretssvetsar snabbare och med färre reparationer.
Hög dimensionell precision för uppriktning
API 5L-specifikationer tvingar fram snäva toleranser på rördiameter, väggtjocklek och rakhet.
Fördelen:När man lägger mil med rörledning är konsekvens nyckeln. Noggranna dimensioner säkerställer att rörändarna ligger perfekt i linje under montering för orbital eller manuell svetsning. Detta minskar problem med "hi-lo" (feljustering), som är den primära orsaken till spänningskoncentrationer och för tidigt svetsfel i högtrycksledningar.
Tillverkningsmångsidighet (SMLS vs. Welded)
API 5L ger en enhetlig standard för bådaSeamless (SMLS)ochSvetsad (ERW, LSAW, SSAW)processer.
Fördelen:Detta gör det möjligt för ingenjörer att välja den mest kostnadseffektiva tillverkningsmetoden baserat på projektets specifika skala.
Sömlösanvänds för ultrahögtrycksledningar med liten diameter.
LSAWanvänds för tjockväggig högtrycksöverföring med stor diameter.
SSAWerbjuder en budgetvänlig lösning för transport av vatten eller gas med stor diameter, lägre tryck.
Tillverkningsprocess för API 5L-rörledning för olja och gas
Sömlös typ
Behandla:Varmt stålämne värms upp och genomborras för att bilda ett ihåligt rör, rullas sedan och sträcks till storlek.
Egenskaper:
Inga svetsade sömmar
Klarar högre tryck
Slät invändig yta
Vanlig användning:Högtrycksrörledningar, djupvattenapplikationer
Standarder:API 5L SMLS-kvaliteter (t.ex. X52, X65, X70)
ERW svetsad typ
Behandla:Stålremsa eller plåt formas till en cylindrisk form, kanter svetsas av elektriskt motstånd.
Egenskaper:
Ekonomisk
Lämplig för mellan- och lågtrycksrörledningar
Rak sömsvets
Vanlig användning:Transmission av olja, gas och vatten
Standarder:ERW kan uppfylla både PSL1 och PSL2 krav
LSAW typ
Behandla:Plattan rullas in i en cylinder; svetsar görs längs den längsgående sömmen med hjälp av nedsänkt bågsvetsning.
Egenskaper:
Starkare än ERW för stora diametrar
Används för rörledningar som kräver högre mekanisk hållfasthet
Svetsad söm är nedgrävd inuti och stark
Vanlig användning:Rörledningar på land och till havs
Varianter:Enkelsidig (SSA), dubbelsidig (DSAW)
SSAW/HSAW Typ
Behandla:Stålremsa formas till en spiral och sömmen svetsas med hjälp av nedsänkt bågsvetsning.
Egenskaper:
Kan producera rör med mycket stor diameter
Svetssöm i vinkel (spiral)
Kostnadseffektivt för stora rörledningar
Vanlig användning:Långdistansledningar, vatten-, olja- och gasöverföring
Varianter:HSAW (helical SAW)
Tillverkningstyper av API 5L linjerörJämförelsetabell
| Tillverkningstyp | Söm | Typisk diameter | Typiskt tryck | Kosta |
|---|---|---|---|---|
| Seamless (SMLS) | Ingen | 21 mm – 914 mm | Hög | Hög |
| ERW | Rak söm | 20 mm – 914 mm | Medium | Låg |
| LSAW | Längsgående | 406 mm – 1524 mm | Hög | Medium |
| SSAW | Spiral | 406 mm – 3000 mm+ | Medium | Medium-Låg |
Kemiska krav
Kemisk sammansättning för PSL 1-rör med t Mindre än eller lika med 0,984"
| Stålkvalitet | Massfraktion, % baserat på värme och produktanalyser a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Obs | Ti | |
| max b | max b | max | max | max | max | max | |
| Sömlöst rör | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Svetsade rör | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| a. Cu Mindre än eller lika med=0.50% Ni; Mindre än eller lika med 0,50 %; Cr Mindre än eller lika med 0,50 %; och Mo Mindre än eller lika med 0,15 %, b. För varje minskning med 0,01 % under den angivna maximala koncentrationen för kol är en ökning med 0,05 % över den angivna maximikoncentrationen för Mn tillåten, upp till högst 1,65 % för kvaliteter Större än eller lika med L245 eller B, men Mindre än eller lika med L360 eller X52; upp till maximalt 1,75 % för betyg > L360 eller X52, men < L485 eller X70; och upp till maximalt 2,00 % för grad L485 eller X70., c. Om inte annat överenskommits NB + V Mindre än eller lika med 0,06 %, d. Nb + V + TI Mindre än eller lika med 0,15 %, e. Om inte annat avtalats., f. Om inte annat överenskommits, NB + V=Ti Mindre än eller lika med 0,15 %, g. Inget avsiktligt tillägg av B är tillåtet och det återstående B Mindre än eller lika med 0,001 % |
|||||||
Kemisk sammansättning för PSL 2-rör med t Mindre än eller lika med 0,984"
| Stålkvalitet | Massfraktion, % baserat på värme- och produktanalyser | Kolekvivalent a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Obs | Ti | Andra | CE IIW | CE Pcm | |||||||||||
| max b | max | max b | max | max | max | max | max | max | max | ||||||||||||
| Sömlöst och svetsat rör | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Som överenskommet | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Som överenskommet | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som överenskommet | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som överenskommet | |||||||||||
| Svetsade rör | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", CE-gränser ska vara enligt överenskommelsen. CEIIW-gränserna tillämpas fi C > 0,12% och CEPcm-gränserna gäller om C Mindre än eller lika med 0,12%, b. För varje minskning med 0,01 % under det angivna maximivärdet för C, är en höjning med 0,05 % över det angivna maximivärdet för Mn tillåten, upp till högst 1,65 % för betygen Större än eller lika med L245 eller B, men Mindre än eller lika med L360 eller X52; upp till maximalt 1,75 % för betyg > L360 eller X52, men < L485 eller X70; upp till högst 2,00 % för betyg högre än eller lika med L485 eller X70, men mindre än eller lika med L555 eller X80; och upp till högst 2,20 % för betyg > L555 eller X80., c. Om inte annat överenskommits Nb=V Mindre än eller lika med 0,06 %, d. Nb=V=Ti Mindre än eller lika med 0,15 %, e. Om inte annat avtalats, Cu Mindre än eller lika med 0,50 %; Ni Mindre än eller lika med 0,30 % Cr Mindre än eller lika med 0,30 % och Mo Mindre än eller lika med 0,15 %, f. Om inte annat avtalats, g. Om inte annat avtalats, Nb + V + Ti Mindre än eller lika med 0,15 %, h. Om inte annat avtalats, Cu Mindre än eller lika med 0,50 % Ni Mindre än eller lika med 0,50 % Cr Mindre än eller lika med 0,50 % och MO Mindre än eller lika med 0,50 %, i. Om inte annat avtalats, Cu Mindre än eller lika med 0,50 % Ni Mindre än eller lika med 1,00 % Cr Mindre än eller lika med 0,50 % och MO Mindre än eller lika med 0,50 %, j. B Mindre än eller lika med 0,004 %, k. Om inte annat avtalats, Cu Mindre än eller lika med 0,50 % Ni Mindre än eller lika med 1,00 % Cr Mindre än eller lika med 0,55 % och MO Mindre än eller lika med 0,80 %, l. För alla PSL 2-rörsorter utom de kvaliteter med fotnoter j, gäller följande. Om inget annat avtalats är inget avsiktligt tillägg av B tillåtet och resterande B Mindre än eller lika med 0,001 %. |
|||||||||||||||||||||
Mekaniska egenskaper hos API 5L SMLS och svetsade rör PSL 1
| Rörkvalitet | Dragegenskaper – Rörkropp av SMLS och svetsade rör PSL 1 | Söm av svetsade rör | ||
|---|---|---|---|---|
| Avkastningsstyrka a | Draghållfasthet a | Förlängning | Draghållfasthet b | |
| Rt0,5 PSI Min | Rm PSI Min | (om 2in Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| a. För mellanklass ska skillnaden mellan specificerad lägsta draghållfasthet och specificerad lägsta flyt för rörkroppen vara den som ges för nästa högre kvalitet. | ||||
| b. För de mellanliggande sorterna ska den specificerade minsta draghållfastheten för svetssömmen vara densamma som fastställts för kroppen med hjälp av fotnot a. | ||||
| c. Den specificerade minsta töjningen, Af, uttryckt i procent och avrundad till närmaste procent, ska bestämmas med hjälp av följande ekvation: | ||||
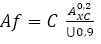 |
||||
| Där C är 1 940 för beräkning med Si-enheter och 625 000 för beräkning med USC-enheter | ||||
| Axc är den tillämpliga dragprovbitens tvärsnittsarea, uttryckt i kvadratmillimeter (kvadrattum), enligt följande | ||||
| – För testbitar med cirkulär tvärsektion, 130 mm2 (0,20 in2) för testbitar med 12,7 mm (0,500 tum) och 8,9 mm (0,350 tum) diameter; och 65 mm2 (0,10 tum2) för testbitar med en diameter på 6,4 mm (0,250 tum). | ||||
| – För provbitar med full sektion, det minsta av a) 485 mm2 (0,75 in2) och b) provbitens tvärsnittsarea, härledd med hjälp av den specificerade ytterdiametern och rörets specificerade väggtjocklek, avrundad till närmaste 10 mm2 (0,10in2) | ||||
| – För testbitar av remsor, det minsta av a) 485 mm2 (0,75 tum2) och b) provbitens tvärsnittsarea, härledd med den specificerade bredden på provbiten och rörets specificerade väggtjocklek, avrundad till närmaste 10 mm2 (0,10in2) | ||||
| U är den specificerade minsta draghållfastheten, uttryckt i megapascal (pund per kvadrattum) | ||||
Mekaniska egenskaper hos API 5L SMLS och svetsade rör PSL 2
| Rörkvalitet | Dragegenskaper – Rörkropp av SMLS och svetsade rör PSL 2 | Söm av svetsade rör | |||||
|---|---|---|---|---|---|---|---|
| Avkastningsstyrka a | Draghållfasthet a | Förhållande a,c | Förlängning | Draghållfasthet d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (i 2in) | Rm (psi) | |||
| Af % | |||||||
| Minimum | Maximal | Minimum | Maximal | Maximal | Minimum | Minimum | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| a. För mellanklass, se hela API5L-specifikationen. | |||||||
| b. för kvaliteter > X90, se hela API5L-specifikationen. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. För mellansorter ska den angivna minsta draghållfastheten för svetsfogen vara samma värde som fastställdes för rörkroppen med fot a. | |||||||
| e. för rör som kräver längsgående provning ska den maximala sträckgränsen vara mindre än eller lika med 71 800 psi | |||||||
| f. Den specificerade minsta töjningen, Af, uttryckt i procent och avrundad till närmaste procent, ska bestämmas med hjälp av följande ekvation: | |||||||
|
|||||||
| Där C är 1 940 för beräkning med Si-enheter och 625 000 för beräkning med USC-enheter | |||||||
| Axc är den tillämpliga dragprovbitens tvärsnittsarea, uttryckt i kvadratmillimeter (kvadrattum), enligt följande | |||||||
| – För testbitar med cirkulär tvärsektion, 130 mm2 (0,20 in2) för testbitar med 12,7 mm (0,500 tum) och 8,9 mm (0,350 tum) diameter; och 65 mm2 (0,10 tum2) för testbitar med en diameter på 6,4 mm (0,250 tum). | |||||||
| – För provbitar med full sektion, det minsta av a) 485 mm2 (0,75 in2) och b) provbitens tvärsnittsarea, härledd med hjälp av den specificerade ytterdiametern och rörets specificerade väggtjocklek, avrundad till närmaste 10 mm2 (0,10in2) | |||||||
| – För testbitar av remsor, det minsta av a) 485 mm2 (0,75 tum2) och b) provbitens tvärsnittsarea, härledd med den specificerade bredden på provbiten och rörets specificerade väggtjocklek, avrundad till närmaste 10 mm2 (0,10in2) | |||||||
| U är den specificerade minsta draghållfastheten, uttryckt i megapascal (pund per kvadrattum | |||||||
| g. Lägre värden för R10,5IRm kan anges efter överenskommelse | |||||||
| h. för kvaliteter > x90, se den fullständiga API5L-specifikationen. | |||||||
API 5L Linjerör Valguide
| Service / Ansökan | Typisk stålkvalitet | Tillverkningstyp | Leveransvillkor | Anteckningar |
|---|---|---|---|---|
| Vattenöverföring, lågt tryck | Betyg B, X42 | ERW, SSAW | As-Rolled (R) | Ekonomisk, enkel installation |
| Oljeuppsamlingsledning (medeltryck) | X42, X52 | ERW, Seamless | R / N | Rörledningar med måttligt tryck |
| Distribution av naturgas | X52, X60 | ERW | R / N | Kräver god seghet, stadsgasnät |
| Råoljeledning för långa avstånd | X60, X65 | LSAW, Seamless | N / M | Högtrycksrörledningar på land |
| Långdistansgasöverföring | X65, X70 | LSAW, Seamless | N / M | Medelhögt tryck, längdåkning |
| Offshore olje- och gasledning | X65, X70 | Sömlös, LSAW | Q / M | Högtrycksservice på djupt vatten |
| Djupvattensrörledning | X70, X80 | Sömlös, LSAW | Q | Undervattensrörledningar med ultrahögt tryck |
| Arctic Pipeline (låg temperatur) | X65M, X70M, X80M | LSAW, Seamless | M | Hög seghet vid minusgrader |
| Sur service (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, Seamless | N / M / Q | Måste uppfylla NACE MR0175 / ISO 15156 |
| Slurry / Gruvledning | X42, X52, X60 | SSAW, ERW | R / N | Nötningsbeständighet kan kräva specialfoder |
| Högtrycksgasledning | X70, X80 | LSAW | Q | Långdistansöverföring, hög hållfasthet |
| Transmission med ultrahögt tryck | X80, X90 | LSAW | Q | Djupt vatten, längdåkning, högsta hållfasthetskrav |
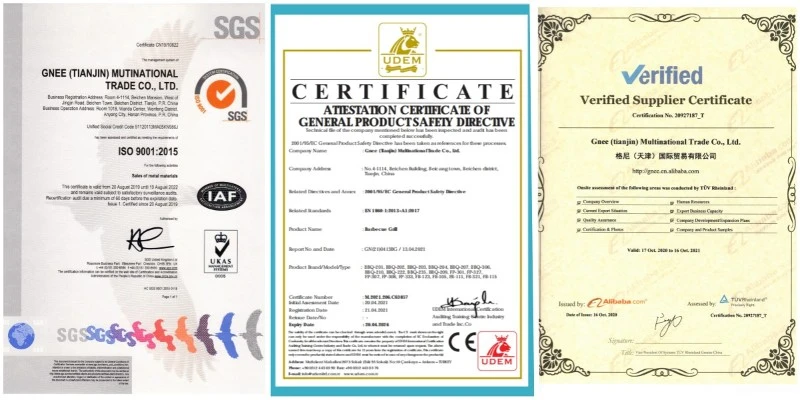
API 5L ISO3183 linje stålrör produktionslinje
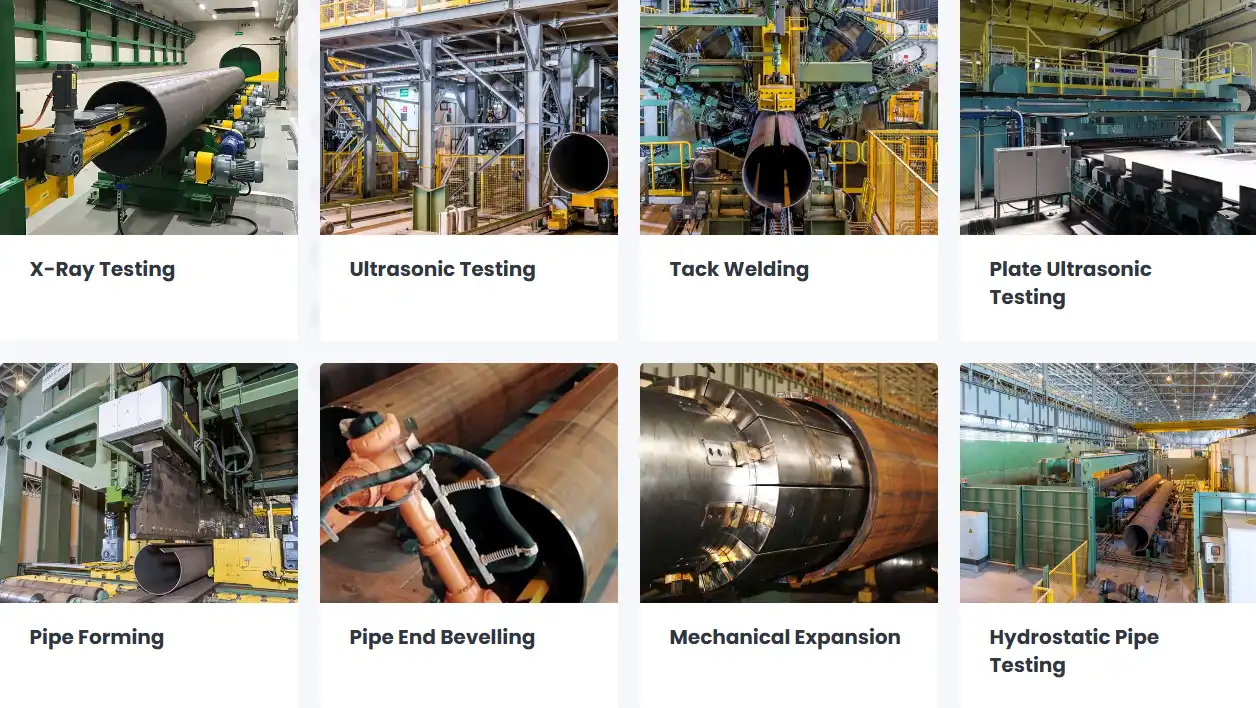
Vilka tester krävs för API 5L Line Pipe?
Hydrostatiskt test
Ett hydrostatiskt test är en typ av trycktest som vanligtvis används vid tillverkning av ledningsrör. Testet används för att kontrollera om det finns läckor i svetsfogen eller rörkroppen. För att genomföra testet pumpas vatten in i röret tills det når ett förutbestämt tryck. Röret övervakas sedan för eventuella läckor. Om en läcka upptäcks måste röret repareras eller bytas ut. Det hydrostatiska testet är en viktig kvalitetskontrollåtgärd som hjälper till att säkerställa rörens säkerhet och integritet.
Böjningstest
Ett böjtest är en typ av kvalitetskontrolltest som utförs under stålrörstillverkning. Syftet med testet är att kontrollera om det finns sprickor i svetsarna, samt att bedöma stålets hållfasthet. För att utföra testet böjs en provbit av rör till en U-form. Stålet undersöks sedan för sprickor eller andra tecken på svaghet. Om några hittas kommer hela satsen stålrör att skrotas och en ny sats kommer att göras. Men om böjtestet visar sig vara framgångsrikt kommer stålrören att godkännas för användning.
Tillplattad test
Ett tillplattningstest är ett produktionstest av stålledningsrör som bedömer ett stålrörs motståndskraft mot deformation och sprickbildning under påkänning. Det är en viktig kvalitetskontrollåtgärd som hjälper till att säkerställa att stålet som används i ledningsrörprodukter är av högsta möjliga kvalitet. Testet går ut på att trycka på ett stålrör tills det deformeras eller spricker. Tillplattningstestet kommer att avslöja rörets motståndskraft mot längsgående och periferiell sprickbildning. Resultaten av testet hjälper till att bestämma stålets hållfasthet och duktilitet, två viktiga egenskaper för stål som används i linjerörsapplikationer. Tillplattningstester är bara en av många kvalitetskontrollåtgärder som används vid tillverkning av stålledningsrör, men de spelar en viktig roll för att säkerställa slutproduktens säkerhet och integritet.
CVN Impact Test
CVN-slagprovet är ett temperaturtest som utförs under rörtillverkning för att säkerställa rörets mekaniska egenskaper. Testet utförs på tre olika positioner på röret: kroppen, svetsfogen och den värmepåverkade zonen. Resultaten av testet används för att bestämma rörets Charpy V-notch slaghållfasthet. CVN-slagtestet är en viktig kvalitetskontrollåtgärd för rörproduktion, och den krävs av American Petroleum Institute (API) för att uppfylla dess standarder.
DWTT
DWTT-testet, eller droppviktsrivningstest, specificeras i produktionsspecifikationen för API 5L pipeline. I detta test släpps en stor vikt på en försvagad punkt på ett prov av rör. Den resulterande frakturen undersöks för att säkerställa att den uppfyller kraven för duktilt brottbeteende. Detta test är viktigt eftersom det hjälper till att säkerställa att rören kommer att kunna motstå påfrestningarna av att transporteras och installeras utan att gå sönder. Som ett resultat är DWTT-testet en viktig del av kvalitetskontrollprocessen för ledningsrör med stor diameter.

Externa beläggningsprocesser för API 5L olje- och gasledningar
3LPE (3-lagers polyeten) — Den globala standarden
Strukturera:
Lager 1 (FBE):Fusion Bonded Epoxi (100μm+). Ger utmärkt vidhäftning och motståndskraft mot katodisk lösgöring.
Lager 2 (AD):Självhäftande lager. Fäster epoxipulvret till polyetenen.
Lager 3 (PE):Högdensitetspolyeten (1,8–3,7 mm). Ger överlägsen vattentätning, elektrisk isolering och stötskydd.
Fördelar:Utmärkt isolering, motståndskraft mot markpåfrestningar och låg fuktgenomsläpplighet.
FBE (Fusion Bonded Epoxy)
Behandla:Stålröret värms upp till över 200 grader och epoxipulver appliceras via elektrostatisk sprutning, som smälter och härdar på rörväggen.
Fördelar:Exceptionell vidhäftning till stål och hög kemisk stabilitet. Den tål högre temperaturer (upp till 100 grader +).
Nackdelar:Relativt tunn och spröd; mottaglig för mekaniska repor under transport och installation.
3LPP (3-lagers polypropen)
Applikationer:Används främst tillhögtemperaturtransport(upp till 110–140 grader ) ellerdjuphavsrörledningar.
Fördelar:Hårdare än PE med bättre reptålighet och överlägsen motståndskraft mot krypning vid hög temperatur.

Överväganden för att köpa
Storlek och mått
Den första faktorn att tänka på när man väljer ett API 5L-ledningsrör är dess storlek och dimensioner. Rörets storlek och dimensioner bör överensstämma med ditt projekts specifikationer. Tänk på rörets diameter, väggtjocklek och längd för att säkerställa att det uppfyller dina projektbehov.
Vikt
Vikt är en annan viktig faktor att tänka på när man väljer ett API 5L-ledningsrör. Vikten på röret kan avsevärt påverka projektets transport- och installationskostnader. Dessutom kan rörets vikt påverka vilken typ av utrustning som behövs för installationen. Se till att välja ett rör som uppfyller ditt projekts viktkrav.
Materialklass
Materialkvaliteten på API 5L-ledningsröret är också en viktig faktor. Materialkvaliteten bestämmer rörets kvalitet och styrka, vilket kan påverka dess hållbarhet och prestanda över tid. Olika kvaliteter av API 5L linjerör finns tillgängliga, allt från klass B till X70, alla med sina egna egenskaper och egenskaper. Välj en materialkvalitet som överensstämmer med kraven i ditt projekt.
Beläggning och ytbehandling
API 5L linjerörets beläggning och ytbehandling kan också påverka dess prestanda. Olika beläggningar och behandlingar kan skydda mot korrosion, nötning och andra yttre faktorer som påverkar rörets hållbarhet. Några vanliga beläggningar och ytbehandlingar inkluderar epoxi, zink och polyeten. Välj en beläggning eller behandling som ger den nivå av skydd ditt projekt kräver.
Certifiering
Slutligen är det viktigt att välja ett API 5L-ledningsrör som är certifierat och uppfyller nödvändiga industri- och regulatoriska standarder. Leta efter testade och inspekterade rör för att säkerställa att de uppfyller de krav som krävs. På så sätt kan du vara säker på att ditt rör är säkert och pålitligt.
Vår fabrik
GNEE Pipe är Kinas professionella one-stop supply chain-företag för stålprodukter.


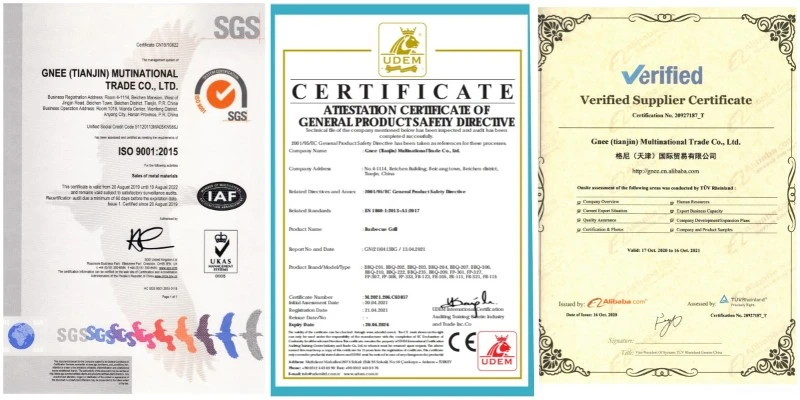
Vårt certifikat
Kontakta oss
Vanliga frågor
Q: Kan GNEE tillhandahålla API 5L-rör för Sour Service?
Q:Vad är skillnaden mellan API 5L och A106 rörledningar?
API 5L och ASTM A106 är båda mycket använda specifikationer för kolstålrör, men de är avsedda för olika applikationer.
API 5Lär en specifikation publicerad av American Petroleum Institute (API) för sömlösa och svetsade ledningsrör som används i rörledningstransportsystem. Det används vanligtvis för att transportera olja, naturgas, vatten och andra vätskor över långa avstånd inom petroleum- och naturgasindustrin.
ASTM A106är en specifikation publicerad av ASTM International för sömlösa kolstålrör avsedda för tryckrör och förhöjda temperaturer. Det används ofta i raffinaderier, kraftverk, petrokemiska anläggningar och industriella processrörsystem.
Viktiga skillnader
| Punkt | API 5L | ASTM A106 |
|---|---|---|
| Primär tillämpning | Rörledningstransport | Processrörledning |
| Typ av rör | Sömlös & svetsad | Endast sömlös |
| Typiska industrier | Olje- och gasöverföring | Raffinering, kraftgenerering |
| PSL-krav | PSL1 / PSL2 | Ej tillämpligt |
| Sura servicealternativ | Tillgänglig | Ej specificerat |
| Högtemperaturservice | Begränsad | Designad för det |
I vissa projekt kan sömlösa rör vara dubbelcertifierade för både API 5L Grade B och ASTM A106 Grade B, vilket gör att de kan uppfylla kraven på både rörledningar och tryckrör.
Q: Vad är skillnaden mellan API 5L och A53 rör?
API 5L och ASTM A53 är två mycket använda specifikationer för kolstålrör, men de är avsedda för olika applikationer och serviceförhållanden.
1. Primär tillämpning
API 5L:Främst designad för olje-, gas- och vattenledningstransportsystem, som kan hantera högtrycksförhållanden över långa avstånd.
ASTM A53:Avsedd för låg- till medeltrycksservice, inklusive luft-, ånga-, vatten- och gastransport, och även för konstruktionsändamål som ledstänger eller byggnadsställningar.
2. Specifikationsnivåer & kvalitet
API 5L:Inkluderar två specifikationsnivåer, PSL1 och PSL2. PSL2-rör tillverkas enligt strängare kemiska och mekaniska krav, inklusive obligatorisk slagprovning, för högtrycks- och sura serviceapplikationer.
ASTM A53:En mer grundläggande standard med färre testkrav. Den inkluderar inte PSL-nivåer och är i allmänhet inte avsedd för högtrycksenergiöverföring.
3. Stålsorter och rörtyper
API 5L:Finns i klass B till X80, både sömlösa och svetsade (ERW, LSAW, SSAW). Vissa kvaliteter kan certifieras för sur service (NACE MR0175).
ASTM A53:Finns i klass A och B, inklusive sömlösa och svetsade (Typ F, Typ E), men har inte PSL-nivåer eller certifiering för sur service.
Sammanfattning av nyckelskillnader
| Särdrag | API 5L | ASTM A53 |
|---|---|---|
| Typisk tillämpning | Olje- och gasledningar, vattenledningar | Låg-/medeltrycksrörledningar, strukturella |
| Typ av rör | Sömlös och svetsad (ERW, LSAW, SSAW) | Sömlös och svetsad (ERW, F), typ E, typ S |
| Betyg | B till X80 | A, B |
| PSL | PSL1 / PSL2 | Ej tillämpligt |
| Sur service | Valfritt (NACE MR0175) | Ej specificerat |
| Högtrycksanvändning | Ja | Generellt nej |
Notera:I vissa fall kan sömlösa rör vara dubbelcertifierade för att uppfylla kraven både API 5L och ASTM A53, beroende på projektspecifikationer.
F: Vilka inspektioner utförs på API 5L-ledningsrör?
A:Inspektionskraven varierar beroende på kvalitet, tillverkningsmetod och projektspecifikationer.
Typiska inspektioner inkluderar:
Kemisk sammansättningsanalys
Dragprovning
Avkastningsstyrketestning
Tillplattad test
Böjtest
Impact Test (PSL2)
Hydrostatiskt test
Ultraljudstestning (UT)
Röntgenundersökning (RT)
Magnetisk partikelinspektion (MPI)
Visuell och dimensionell inspektion
Ytterligare tredjepartsinspektioner kan också ordnas på begäran.
F: Kan API 5L-rör vara dubbelcertifierade?
A:Ja. Vissa sömlösa rör kan levereras med dubbel certifiering, såsom:
API 5L Grade B / ASTM A106 Grade B
API 5L Grade B / ASTM A53 Grade B
Dubbla certifierade rör gör att du kan uppfylla flera projektspecifikationer samtidigt som du förenklar lagerhanteringen.
F: Vilken information ska köpare lämna när de begär en offert?
A:För att få en korrekt offert bör köpare tillhandahålla:
Pipe Standard (API 5L PSL1 eller PSL2)
Betyg (t.ex. X52, X65, X70)
Tillverkningstyp (SMLS, ERW, LSAW, SSAW)
Ytterdiameter (OD)
Väggtjocklek (WT)
Längd
Kvantitet
Beläggningskrav
Leveransvillkor
Inspektionskrav
Destinationshamn
Att tillhandahålla fullständiga tekniska specifikationer hjälper till att säkerställa korrekt prissättning och kortare ledtider.