Varför svetstyp måste identifieras innan någon inspektionsplan skrivs
Ett svetsat stålrör har samma tryck- och säkerhetskrav som ett sömlöst rör, men dess integritet beror på en kontinuerlig söm som skapades i bruket. Sömmen är också den region där nästan alla allvarliga servicefel börjar. Eftersom de tre kommersiella svetsvägarna - elektrisk motståndssvetsning, längsgående nedsänkt bågsvetsning och spiralformad bågsvetsning - genererar helt olika defektpopulationer, måste inspektionsplanen väljas från svetstypen innan ett enda test planeras.
Motståndssvetsade rör misslyckas i en smal, rak linje och domineras av kallsvetsar, penetratorer, kroksprickor och sömglödgningsfel. Längsgående undervattensbågsvetsade rör misslyckas i en bred, flergångssvets där brist på smältning, slagginneslutning och svetsförskjutning styr. Spiralsvetsade rör lägger till en spiralformad geometri, en skelettsvets som skär spiralsömmen och en mycket längre svetslängd per ton stål. Att ta emot en försändelse som endast beskrivs som "svetsat rör" är därför inte ett dokumentationslucka; det är en teknisk risk, eftersom fel oförstörande metod applicerad på fel sömgeometri ger falskt förtroende.
Den praktiska sekvensen är: identifiera svetstypen från geometrin och märkningen, bekräfta de dimensionella och kemiska bevisen, tillämpa sedan de oförstörande och destruktiva testerna som den gällande standarden kräver för den specifika produkten. API 5L och ISO 3183 definierar vad som måste demonstreras; Beställarens tekniska bilaga definierar vad som ytterligare krävs för projektet.
Visuella signaturer av de tre svetsfamiljerna
En erfaren inspektör separerar de tre familjerna på några sekunder med enbart sömgeometrin och verifierar sedan med mätning.
Elektriskt motstånd och högfrekvent svetsat rör:en rak längsgående söm som kan vara nästan osynlig efter att den externa blixten har trimmats och sömmen normaliserats. Svetslinjen uppträder vanligtvis som en svag, smal rand med ett grunt värmepåverkat band på vardera sidan och ingen tillsatsmetallpärla.
Längsgående nedsänkt bågsvetsat rör:en rak söm med en distinkt upphöjd svetssträng på både insidan och utsidan, eftersom svetsen är gjord med tillsatstråd under ett granulärt flussmedel i minst ett pass per sida. Sömmen är vanligtvis 12 till 25 mm bred beroende på väggtjocklek och fasförberedelse.
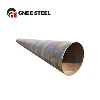
Spiral undervattensbågsvetsade rör:en kontinuerlig spiralformad söm som korsar hela rörets längd i en vinkel mot axeln, med synliga vulster inuti och utanför, och vanligtvis en kort tvärgående skelettsvets som möter spiralen.
Två oklarheter är vanliga. En längsgående söm som har normaliserats helt och sedan klädd kan förväxlas med ett sömlöst rör, och ett spiralrör sett från ena änden kan se ut som om sömmen går rakt. Att kontrollera båda ändarna, följa sömmen i minst två meter och läsa stencilen kommer att lösa båda fallen. Sömlöst rör uppvisar även svaga spiralformade verktygsmärken från genomstickningsfräsen, men dessa är grunda ytmärken utan värmepåverkad zon, utan svetssträng och utan sömglödgningsfärgband.
Dimensions- och väggtjocklekskontroller som avslöjar processkvalitet
Geometri är den billigaste kvalitetssignalen som finns tillgänglig vid varor in. Ett rör som formats och svetsats under kontroll har en cirkulär kropp, en rak axel, fyrkantsskurna ändar och en vägg som håller sig innanför toleransbandet runt hela omkretsen och längs hela längden.
API 5L anger väggtjocklekstoleranser i Tabell 10 efter rörtyp och diameterklass. För nedsänkt bågsvetsad rör är minustoleransen i allmänhet 12,5 % av den nominella väggen, med plussidan och det tätare motståndssvetsade bandet tabellerade separat för varje diameterområde. Diameter- och orundhetstoleranser är också graderade efter storlek, med snävare gränser vid rörändarna så att svetsning av omkrets i fält förblir möjlig. Köpare bör ange tabellvärdena snarare än en antagen procentsats, eftersom en väggförlust på 12,5 % på en 20 mm vägg är 2,5 mm av bärande sektion som konstruktionsberäkningen inte tog hänsyn till.
Mätpraxis spelar lika stor roll som gränsen. Ultraljudstjockleksavläsningar bör göras vid fyra kvadranter i båda ändar, på mitten av längden och i alla lägen där ytan visar ett steg eller ett varv. En enda läsning vid klockan tolv i ena änden bevisar ingenting. En väggkarta som visar en systematisk tunn zon intill sömmen pekar på formnings- eller kantförberedningsproblem; en slumpmässig spridning pekar på platt- eller spolevariabilitet.
Kemi, certifikat och märkning krysskontroller
Betyget kan inte identifieras visuellt. Klass B och X52 ser identiska ut, och skillnaden är ett sträckgränsområde på mer än 100 MPa. Identifieringen är därför beroende av tre sammanlänkade bevis: den stencilerade märkningen, bruksprovningscertifikatet och, om det råder tvivel, oberoende kemiska och mekaniska tester.
Certifikatgenomgången ska bekräfta att värmenumret på certifikatet stämmer överens med stencilen, att produktspecifikationsnivån anges, att leveransvillkoret anges och att de mekaniska resultaten faller inom standardens betygstabell. Svavel och fosfor är värda särskild uppmärksamhet eftersom de kontrollerar inneslutningsinnehåll, centrumlinjesegregering och svetsseghet; en hög kolekvivalent försämrar fältsvetsbarheten oavsett hur bra brukets svetsning var. För PSL2-rör måste certifikatet också innehålla de oförstörande testresultaten och slagtestresultaten vid den angivna temperaturen, eftersom det är obligatoriska PSL2-krav snarare än tillval.
Svetszonens yttillstånd och defekterna den avslöjar
Sömmen är den mest korrosionsbenägna och defektbenägna regionen av alla svetsade rör, och de flesta av dess problem är synliga innan något instrument används.
Underskridande:ett spår smält längs svetstån som fungerar som en spänningshöjare och som en korrosionsinitieringsplats. Den mäts mot gränsen i tillämplig standard, inte bedömd med enbart ögat.
Porositet och hål:gas instängd i svetsmetallen, ofta orsakad av fuktigt flussmedel, smutsiga kanter eller fel polaritet. Ytnålshål är en indikator på att inre porositet kan vara närvarande.
Ofullständig sammansmältning och brist på penetration:osammansatta gränssnitt inuti sömmen som minskar den effektiva lastbärande delen och fungerar som sprickstartare under cykliskt tryck.
Svetsoffset:felinriktning av de två plåt- eller spolkanterna som koncentrerar spänningen vid sömmen och komplicerar ultraljudstolkning.
Rostblödning eller fjäll vid sömmen:ett tecken på dålig sömvärmebehandling, otillräcklig kylningskontroll eller våtlagring, vilket förkortar livslängden i en korrosiv miljö.
För motståndssvetsade rör finns det ytterligare en defekt som förtjänar sin egen plats i inspektionsplanen: kallsvetsen, producerad när kanterna sammanförs utan tillräcklig värmetillförsel. Fogen ser kontinuerlig ut från utsidan, har nästan ingen bindningsstyrka och kan delas längs sömmen under tryck utan förvarning. Det detekteras genom ultraljuds- eller virvelströmstestning av hela sömmen, inte genom visuell inspektion, varför PSL2-röret levereras med fullängdssömtestning som en självklarhet.
Matcha oförstörande metoder till svetstyp
| Metod | Vad den hittar | Där det är mest effektivt | Referensstandard |
|---|---|---|---|
| Visuellt och dimensionellt | Ytdefekter, geometri, sömtyp, markeringar | Varje rör vid mottagandet | API 5L, ISO 3183 |
| Helkropps ultraljud | Lamineringar, väggförluster, tvärgående och längsgående defekter i kroppen | Alla svetsade rör, speciellt tung vägg | ISO 10893-10, ASTM E213 |
| Söm ultraljud | Brist på smältning, kallsvets, penetratorer, kroksprickor | Motståndssvetsade och nedsänkta bågsömmar | ISO 10893-11, API 5L bilagor |
| Virvelström | Kort yta och sömnära diskontinuiteter | Motståndssvetsad söm vid fräshastighet | ISO 10893-1, ISO 10893-2 |
| Radiografi | Porositet, slagg, brist på smältning i svetsvolymen | Längsgående och spiralformade nedsänkta bågsömmar, omkretssvetsar | ISO 10893-6, ASTM E94 |
| Magnetisk partikel | Yt- och ytnära sprickor | Ändfas, svetsa tår, reparationsområden | ASTM E709, ISO 10893-5 |
| Hydrostatiskt test | Genomgående läckor och grova defekter | Varje färdigt rör | API 5L, ISO 3183 |
Täckning är lika viktig som metod. En röntgenundersökning av ett 20 % prov av en spiralsöm undersöker 20 % av en svets som är flera gånger längre per ton än en rak söm. För kritiska linjer bör specifikationen ange fullängdstestning med automatisk ultraljudsutrustning med en definierad referensreflektor och en definierad acceptansnivå, och bör kräva att utrustningens kalibrering registreras för varje skift.
Destruktiva och kompletterande kontroller
Icke-förstörande testning finner diskontinuiteter; destruktiv testning bevisar materialet. För PSL2-rör kräver standarden redan dragprovning av rörkroppen, Charpy-slagprovning av kroppen, sömmen och värmepåverkad zon vid en specificerad temperatur, och för större diametrar och högre kvaliteter ett fall-vikt-rivprov för att visa motstånd mot löpande brott. På sura serviceorder tillkommer hårdhetsundersökningar och väte-inducerade spricktester på plåten eller rörväggen eftersom hårdhet och inneslutningsform, inte draghållfasthet, styr sprickmotståndet.
Kompletterande kontroller som köpare ofta lägger till är: ett tillplattande eller böjtest på en ring som skärs från röränden för att exponera sömmens duktilitet, en metallografisk sektion över sömmen för att bekräfta smältning och värmebehandling, och ett sömdragprov som drar svetsen tvärs axeln. Var och en av dessa svarar på en fråga som rutincertifikatet inte besvarar. Ett böjtest kommer till exempel att öppna en ofullständig fusionsdefekt som en röntgenbild kan ha tolkat som acceptabel.
Ta emot inspektionssekvens för en blandad försändelse
När en försändelse innehåller mer än en svetstyp, eller när dokumentationen är ofullständig, håller en fast ordning inspektionen försvarbar. Sortera först efter sömgeometri och märkning och registrera antalet per typ. För det andra, verifiera stencilen mot certifikatet för varje bunt och sätt alla buntar i karantän utan ett matchande certifikat. För det tredje, kör dimensions- och väggtjocklekskontroller på ett prov från varje bunt. För det fjärde, bekräfta vilka oförstörande tester som utfördes vid bruket och vid vilken täckningsnivå, välj sedan de kompletterande tester som behövs för att täppa till luckorna. För det femte, dokumentera varje avvikelse med rörnummer, position och uppmätta värde, så att ett krav kan riktas mot en specifik enhet snarare än mot försändelsen som helhet.
Den sista punkten är där de flesta mottagande inspektioner förlorar värde. En anteckning som säger att vissa rör hade tunna väggar kan inte stödja ett kommersiellt påstående; en post som säger att röret 41 vid 12-tidens position av leveransänden mätte 17,4 mm mot en 20 mm nominell vägg med en 17,5 mm minimum burk.
FAQ
F: Hur kan elektriskt motståndssvetsade rör skiljas från sömlösa rör på plats?
Följ ytan i två meter och leta efter en rak svetslinje med ett smalt värmepåverkat band och utan tillsatsvulst. Det sömlösa röret har ingen söm, men det visar vanligtvis svaga spiralformade verktygsmärken från håltagning, och det visar aldrig ett sömglödgningsfärgband.
F: Vad är en kallsvets i elektriskt motståndssvetsade rör och varför är det farligt?
En kall svets bildas när kanterna smids ihop utan tillräckligt med värme, så bindningen är ofullständig men utsidan ser bra ut. Den kan öppnas plötsligt under tryck, och eftersom det nästan inte finns någon geometrisk signal hittas den genom ultraljuds- eller virvelströmstestning med full söm.
F: Indikerar en rak längsgående söm bättre kvalitet än en spiralsöm?
Nej. En rak söm ger en enklare svetsgeometri och är att föredra för tunga väggar och högt tryck, medan en spiralsöm tillåter mycket stora diametrar från smal spole. Kvalitet beror på svetsproceduren, testtäckningen och dimensionskontrollen, inte på sömmens orientering.
F: Varför behöver den värmepåverkade zonen särskild uppmärksamhet?
Den värmepåverkade zonen har en mikrostruktur som förändrats av svetsvärme och kan bli hård och spröd eller, i vissa kvaliteter, mjuk och svag om sömmen inte är ordentligt normaliserad eller härdad. Slagprovning och hårdhetskontroller av den zonen är det enda tillförlitliga beviset på dess tillstånd.
F: Kan stålkvaliteten bekräftas enbart från rörets utseende?
Nej. Betyget bekräftas genom kemisk analys och mekanisk testning, med stöd av stencilen och bruksprovningscertifikatet. Visuellt utseende avslöjar bara tillverkningsvägen och grovt yttillstånd.
F: Vilket test är obligatoriskt på alla svetsade rör före leverans?
Det hydrostatiska testet appliceras på varje färdigt rör för att bevisa läckagetäthet vid specificerat testtryck. Icke-förstörande testning av sömmen krävs av produktspecifikationsnivån och av köparens tekniska bilaga, och för PSL2-rör är fullängdssömtestning standardpraxis.
F: Vilken väggtjocklekstolerans gäller för ett stort nedsänkt bågsvetsat rör?
Toleransen är hämtad från väggtjocklekstabellen för API 5L för den specifika rörtypen och diameterklassen, där minustoleransen i allmänhet är 12,5 % av den nominella väggen för nedsänkt bågsvetsrör. Den exakta plustoleransen och det motståndssvetsade bandet bör läsas från standarden snarare än antas.