Vad är ASTM A139 Spiral Seam Pipe?
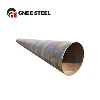
ASTM A139/A139M är standardspecifikationen för elektriskt smält (bågsvetsat) stålrör där sömmen är formad spiralformad, mer känd som spiralsvets eller spiralsvetsad rör. Specifikationen täcker nominella rörstorlekar på 4 tum (NPS 4) och större, tillverkade av kolstålband eller spole som formas till en spiral och sammanfogas genom nedsänkt bågsvetsning på både insidan och utsidan. Eftersom sömmen löper diagonalt över röret snarare än längs en enda längsgående linje, beter sig röret annorlunda än längssvetsade eller sömlösa produkter under vissa belastningsförhållanden, och ingenjörer bör förstå dessa skillnader innan de specificerar det.
Spiralsömsrör utvecklades som ett ekonomiskt sätt att tillverka rör med stor diameter från relativt smal remsa. Samma spolebredd kan formas till många olika diametrar helt enkelt genom att ändra spiralvinkeln, vilket gör processen mycket flexibel för icke-standardiserade diametrar. ASTM A139 känner igen fyra kvaliteter, betecknade A, B, C och D, i ordningsföljd för att öka den lägsta sträckgränsen. Standarden täcker också både slätt och fasad ändrör, med antingen kala eller belagda ytor enligt överenskommelse mellan köparen och tillverkaren.
Det är viktigt att notera att ASTM A139-röret är främst avsett för att transportera vätska, ånga, gas eller luft vid måttliga tryck och för konstruktionsändamål. Den är inte avsedd för högtemperaturservice där krypmotstånd krävs, och den är inte heller automatiskt lämplig för sur service. Dessa applikationer kräver olika specifikationer som ASTM A106, A333, API 5L eller material som är kvalificerat enligt NACE MR0175/ISO 15156, och den ansvariga ingenjören måste matcha specifikationen till de faktiska serviceförhållandena.
Betygsbeteckningar och mekaniska egenskaper
De fyra kvaliteterna av ASTM A139 definieras av deras lägsta sträckgräns och lägsta draghållfasthet, som visas i standardens tabeller. I SI-termer är de nominella värden som används inom branschen ungefär:
| Kvalitet | Minsta avkastningsgräns | Minsta draghållfasthet | Typisk tjänst |
|---|---|---|---|
| A | 205 MPa (30 ksi) | 330 MPa (48 ksi) | Lågtrycksvatten och dränering |
| B | 240 MPa (35 ksi) | 415 MPa (60 ksi) | Allmänt vatten och lågtrycksgas |
| C | 290 MPa (42 ksi) | 435 MPa (63 ksi) | Högtrycksvatten och processledningar |
| D | 315 MPa (46 ksi) | 455 MPa (66 ksi) | Krävande hydrauliska och strukturella uppgifter |
Dessa siffror är de värden som oftast nämns i teknisk litteratur och projektdokumentation; det styrande dokumentet för varje upphandling är alltid den aktuella utgåvan av ASTM A139/A139M tillsammans med inköpsordern. Eftersom specifikationen är kemibaserad snarare än produktformbaserad, måste tillverkaren visa överensstämmelse genom värmeanalys, dragprovning, tillplattande eller böjningstest och ett hydrostatiskt test på varje rör, precis som krävs enligt specifikationsklausulerna.
Kemisk sammansättning kontrolleras inom de gränser som anges av standarden. Kol, mangan, fosfor och svavel är de viktigaste beståndsdelarna som övervakas och gränserna väljs så att materialet förblir svetsbart med konventionella procedurer. För applikationer som kräver ytterligare seghet kan köparen komplettera basspecifikationen med Charpy V-notch-slagprovning, begränsning av kolekvivalenter eller ultraljudsundersökning, som allt bör skrivas in i förfrågan snarare än antas.
Den spiralformade sömtillverkningsprocessen
Tillverkningen av spiralsömsrör är kontinuerlig och mycket mekaniserad. En rulle av varmvalsat kolstålband lindas upp, jämnas och kantklipps, och matas sedan in i en formningsmaskin med en kontrollerad spiralvinkel. Kanterna böjs progressivt så att remsan bildar en kontinuerlig cylinder, och de angränsande kanterna svetsas genom den nedsänkta bågprocessen. Eftersom sömmen inte är parallell med röraxeln, avsätts både de inre och yttre svetsarna längs spiralen, varför processen också kallas för dubbelsidigt nedsänkt bågsvetsning (DSAW) spiralrör.
Helixvinkeln är en av de viktigaste processvariablerna. En brantare vinkel ger en kortare sömlängd per rörenhet, men den ökar också den belastningskomponent som svetsen måste bära när röret är trycksatt. I praktiken är vinkeln optimerad så att svetsen, som vanligtvis är starkare än grundmetallen, inte är det begränsande elementet i designen. Detta geometriska övervägande är anledningen till att spiralrör kan uppnå sprängningsbeteende jämförbart med längsgående rör när svetskvaliteten är likvärdig.
Svetsparametrar styrs av slutna system som övervakar ström, spänning, färdhastighet och trådmatning. Svetszonen undersöks vanligtvis genom automatisk ultraljudstestning på båda sidor av sömmen, och rörändarna kalibreras mekaniskt för att återställa rundheten efter svetsning. Dimensionstoleranser för diameter, väggtjocklek, rakhet och ändvinkel verifieras mot standarden, eftersom dålig geometri i ändarna är en vanlig orsak till fältsvetsproblem.
Testning och kvalitetssäkring
Varje längd av ASTM A139-röret utsätts för ett hydrostatiskt test, där röret fylls med vatten och trycksätts till den nivå som beräknats från väggtjockleken och gradens sträckgräns. Testet verifierar läckagetäthet och visar att svetsen och modermetallen tål den erforderliga bågspänningen. Utöver det hydrostatiska testet kräver specifikationen utplattande tester på representativa prover, som avslöjar svetshållfasthet och duktilitet, och dragprov som bekräftar betygets hållfasthetsklassificering.
När röret är avsett för kritiskt arbete lägger köpare vanligtvis till kompletterande krav: 100 % ultraljudsinspektion av svetsfogen, röntgenundersökning av fältsvetsar på installationsplatsen, positiv materialidentifiering på varje värme eller tredjepartsinspektion med bevittnade tester. Det är standardpraxis i branschen att kräva brukstestcertifikat (MTR) som spårar varje stålvärme till dess kemiska analys och mekaniska testresultat, vilket ger slutanvändaren en revisionsbar kvalitetsredovisning.
Ytskydd, hantering och förvaring
Spiralsömröret lämnar kvarnen med en fräsfinish som inte erbjuder något långvarigt korrosionsskydd. Vid nedgrävd service ska röret beläggas utvändigt och beläggningssystemet bör appliceras efter att ytan har blästrats till minst Sa 2,5 och fått en lämplig ytprofil. Vanliga system inkluderar smältbunden epoxi, trelagers polyeten eller trelagers polypropen, och koltjära eller flytande epoxisystem på äldre projekt. Invändiga foder som cementbruk eller flytande epoxi används där den transporterade vätskan är frätande eller där flödeseffektiviteten måste upprätthållas.
Lagringsdisciplin har en direkt effekt på rörets livslängd. Rör bör förvaras på jämn mark med timmer- eller gummistötning för att hålla dem borta från jorden, staplas med svetssömspositionen roterad mellan skikten för att undvika punktbelastning på svetsen, och försedda med skyddande ändstycken för att hålla vatten och skräp borta från hålet. I fuktiga eller kustnära miljöer bör lagringstiderna minimeras eller rören förvaras under tak, eftersom ytgropar som börjar i lagring inte försvinner när ledningen väl är grävd ner.
Applikationsteknik och designöverväganden
Spiralsömrör används ofta för vattenledningar med stor diameter, bevattningssystem, intags- och utloppsledningar för råvatten, kylvattenkretsar, kulvertar och pålning, muddringsledningar och gasuppsamlingssystem med lågt till måttligt tryck. Dess kostnadsfördel ökar när diametern ökar, eftersom processen förbrukar mindre energi och material per enhet levererat rör än motsvarande sömlös produktion. För diametrar över cirka 24 tum är spiralsömsrör ofta det mest ekonomiska alternativet som finns.
Konstruktionsingenjörer bör utvärdera tre punkter innan de specificerar ASTM A139. Först måste arbetstrycket jämföras med den tillåtna spänningen baserat på klassen och den tillämpliga designkoden, med samma väggtjockleksformel som för alla svetsade rör. För det andra bör närvaron av cykliska belastningar, markrörelser eller yttre korrosion utlösa ytterligare seghets- och inspektionskrav. För det tredje måste sammanfogningsmetoden i fält planeras: stumsvetsning av spiralsömsrör följer samma procedurkvalificeringsregler som vilket kolstålrör som helst, men skarvplatsen i ändarna måste hanteras så att den spiralformade svetsen inte skapar spänningskoncentrationer vid omkretssvetsskärningen.
Vanliga frågor
ASTM A139/A139M är standardspecifikationen för elektriskt smält (bågsvetsat) stålrör där sömmen är formad spiralformad, mer känd som spiralsvets eller spiralsvetsad rör. Specifikationen täcker nominella rörstorlekar på 4 tum (NPS 4) och större, tillverkade av kolstålband eller spole som formas till en spiral och sammanfogas genom nedsänkt bågsvetsning på både insidan och utsidan. Eftersom sömmen löper diagonalt över röret snarare än längs en enda längsgående linje, beter sig röret annorlunda än längssvetsade eller sömlösa produkter under vissa belastningsförhållanden, och ingenjörer bör förstå dessa skillnader innan de specificerar det. Spiralsömsrör utvecklades som ett ekonomiskt sätt att tillverka rör med stor diameter från relativt smal remsa. Samma spolebredd kan formas till många olika diametrar helt enkelt genom att ändra spiralvinkeln, vilket gör processen mycket flexibel för icke-standardiserade diametrar. ASTM A139 känner igen fyra kvaliteter, betecknade A, B, C och D, i ordningsföljd för att öka den lägsta sträckgränsen. Standarden täcker också både slätt och fasad ändrör, med antingen kala eller belagda ytor enligt överenskommelse mellan köparen och tillverkaren. Det är viktigt att notera att ASTM A139-röret är främst avsett för att transportera vätska, ånga, gas eller luft vid måttliga tryck och för konstruktionsändamål. Den är inte avsedd för högtemperaturservice där krypmotstånd krävs, och den är inte heller automatiskt lämplig för sur service. Dessa applikationer kräver olika specifikationer som ASTM A106, A333, API 5L eller material som är kvalificerat enligt NACE MR0175/ISO 15156, och den ansvariga ingenjören måste matcha specifikationen till de faktiska serviceförhållandena.
Tillämplig standard beror på produkten och tjänsten: API 5L för linjerör, ASTM A53 och A106 för kolstålrör, ASTM A312 och A213 för rostfritt stål och ASME B16-serien för dimensioner och kopplingar; beställningen ska namnge standarden och dess utgåva.
Storlekarna sträcker sig från liten borrning till stor diameter enligt produktstandarden, med väggtjocklek uttryckt i schemanummer från SCH10 till XXS eller i millimeter; beställningen anger ytterdiameter, väggtjocklek och längd.
Kolstålsorter som API 5L B till X70 och ASTM A106 B, legerade stål och rostfria kvaliteter som 304/304L, 316/316L och duplex är tillgängliga, var och en levererad med certifierade kemi- och mekaniska egenskaper.
Varje parti testas för kemisk sammansättning, mekaniska egenskaper, dimensioner och tryckintegritet, med hydrostatisk testning och oförstörande undersökning enligt standarden, och certifikatet dokumenterar resultaten.
Svartmålade, lackade, oljade, galvaniserade eller belagda ytor finns tillgängliga, med släta, fasade eller gängade ändar; plastlock och ståländskydd skyddar röret under transport.